- Эл. почта: Trade@kk-china.com
2026-09-17
Электрический дисковый затвор — это не просто запорный элемент, а сложный электромеханический узел, от корректности установки которого зависит герметичность всего трубопровода. Ошибки на этапе монтажа приводят к 70% преждевременных отказов оборудования в первые 12 месяцев эксплуатации. В данном руководстве мы разберем технические нюансы, которые часто игнорируются подрядчиками, но критически важны для инженеров и закупщиков.
Главное за 30 секунд:
- Юстировка фланцев: Допустимое несоосность труб не должна превышать 1–2 мм; перекос приводит к неравномерному износу уплотнения и утечкам уже через 3 месяца.
- Настройка крутящего момента: Превышение установленного момента электропривода на 15% выше паспортного значения деформирует диск и выводит из строя редуктор.
- Сертификация и безопасность: Для работы в РФ и странах ЕАЭС оборудование должно иметь сертификат ТР ТС 010/2011 и ТР ТС 032/2013; отсутствие маркировки EAC является основанием для запрета эксплуатации.
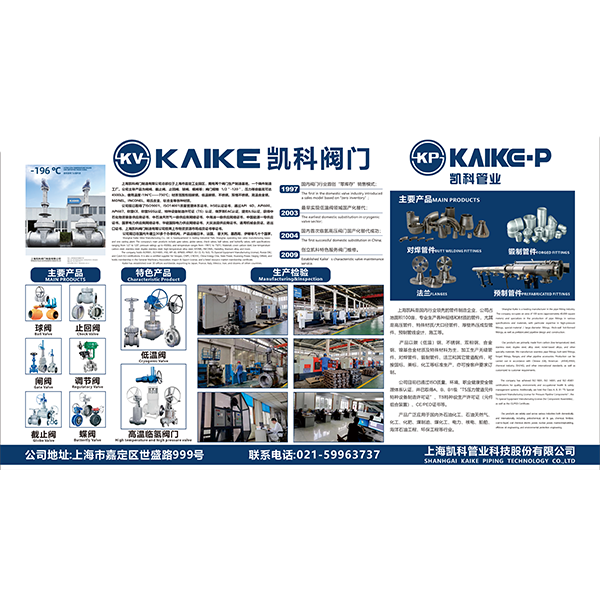
Наш опыт показывает, что большинство проблем возникает не из-за дефектов самого клапана, а из-за нарушения технологии врезки в трубопровод. Компания АО «Шанхайская Кайкэ Трубная Технология», обладая собственными испытательными лабораториями CNAS и производственными мощностями в Цзядине, накопила обширную базу данных о типовых ошибках монтажа. Мы интегрируем эти знания в наши технические паспорта, чтобы минимизировать риски наших партнеров в нефтегазовой и энергетической отраслях.
Перед началом монтажных работ необходимо провести тщательную инспекцию оборудования и трубопровода. Игнорирование этого этапа — частая причина аварийных ситуаций. Убедитесь, что параметры среды (давление, температура, агрессивность) соответствуют характеристикам выбранной модели затвора.
Проверьте целостность корпуса и диска на наличие транспортировочных повреждений. Особое внимание уделите уплотнительным поверхностям. Даже микроскопическая царапина на седле из PTFE или EPDM может стать причиной протечки при давлении выше 1.6 МПа. Измерьте строительную длину затвора и сравните её с расстоянием между фланцами трубопровода. Зазор должен позволять свободное введение болтов без натяга.
Торцы труб должны быть строго перпендикулярны оси трубопровода. Используйте угломер для проверки. Поверхности фланцев должны быть очищены от ржавчины, старой краски и грязи. Наличие посторонних частиц между фланцем трубы и корпусом затвора недопустимо. Это создает точечные нагрузки, которые могут разрушить чугунный или стальной корпус при затяжке болтов.
Инженерный совет: Если трубопровод новый, обязательно проведите процедуру гидроиспытаний до установки чувствительной арматуры, либо используйте байпасную линию. Попадание сварочной окалины или стружки в механизм затвора необратимо повреждает посадочные места.
Монтаж должен выполняться квалифицированным персоналом с соблюдением требований охраны труда. Ниже приведен алгоритм, проверенный на тысячах объектов, включая проекты для CNPC и Sinopec, где надежность соединений является приоритетом №1.
Установите затвор в открытое положение (диск параллелен потоку). Вставьте затвор между фланцами трубопровода. Важно: диск не должен касаться внутренних стенок трубы или упоров фланцев. Оставьте равномерный зазор со всех сторон. Для затворов диаметром свыше DN300 рекомендуется использовать временные распорки или направляющие штифты, чтобы центрировать устройство.
Вставьте крепежные болты во все отверстия. Не используйте болты длиной, превышающей необходимую, так как они могут упираться в диск или механизм привода, блокируя его работу. Накрутите гайки вручную до легкого сопротивления. На этом этапе затяжка должна быть минимальной, чтобы сохранить возможность юстировки.
Это критический этап. Затяжку необходимо выполнять крест-накрест (по диагонали), чтобы обеспечить равномерное распределение давления на уплотнение. Используйте динамометрический ключ. Момент затяжки должен соответствовать рекомендациям производителя болтовых соединений и типу уплотнительного материала. Обычно для стальных болтов M16–M24 момент составляет от 80 до 150 Н·м, но точные значения зависят от класса прочности болта.
Частая ошибка: Затяжка болтов по кругу (последовательно 1, 2, 3…). Это приводит к перекосу корпуса затвора и сдавливанию уплотнения с одной стороны, что гарантирует утечку.
После полной затяжки болтов выполните несколько циклов открытия и закрытия затвора с помощью ручного дублера (маховика) или в режиме “Jog” (импульс) на электроприводе. Диск должен двигаться свободно, без заеданий и посторонних шумов. Если чувствуется сопротивление, ослабьте болты и повторите процедуру центровки. Никогда не пытайтесь преодолеть механическое сопротивление силой привода.
Подключите кабель питания и управления согласно схеме в клеммной коробке. Обязательно заземлите корпус привода и затвора. Настройте концевые выключатели положения “Открыто” и “Закрыто”. Для этого переведите привод в ручной режим, установите диск в крайние положения и отрегулируйте кулачки или электронные уставки так, чтобы сигнал отключения поступал точно в момент полного перекрытия или открытия потока.
Современные электрические приводы для дисковых затворов оснащены системами защиты от перегрузки и перегрева. Однако их эффективность зависит от правильной начальной настройки. В нашей практике встречались случаи, когда неверно выставленный момент отключения приводил к поломке валов.
Установите ограничители крутящего момента на значение, рекомендованное в техническом паспорте затвора. Обычно это значение на 10–15% превышает номинальный момент, необходимый для поворота диска в рабочей среде. Превышение этого лимита опасно: если диск заклинит из-за попадания твердой частицы, привод должен остановиться, а не ломать механическую часть. Для приводов, поставляемых группой «Кайкэ», мы предустанавливаем эти параметры на заводе, но рекомендуем перепроверку после монтажа на объекте.
Обратите внимание на класс изоляции двигателя и допустимое число включений в час (S4–S8 по ГОСТ Р 52726-2007 / IEC 60034-1). Если ваш технологический процесс требует частых переключений (более 1200 циклов в час), стандартный привод может перегреться. В таких случаях необходимо использовать приводы с усиленным охлаждением или увеличенным запасом мощности. Компания АО «Шанхайская Кайкэ Трубная Технология» предлагает решения с приводами, адаптированными под интенсивные режимы работы, что подтверждено испытаниями в условиях НПЗ.
Даже при соблюдении инструкции могут возникать эксплуатационные проблемы. Ниже приведена таблица наиболее распространенных неисправностей и способы их решения, основанные на анализе сервисных обращений.
| Симптом | Вероятная причина | Решение |
|---|---|---|
| Утечка через седло при полном закрытии | 1. Недостаточный момент затяжки болтов фланцев. 2. Деформация уплотнительного кольца. 3. Попадание инородного тела под диск. |
1. Проверить момент затяжки динамометрическим ключом. 2. Заменить уплотнение (использовать оригинальные запчасти). 3. Промыть трубопровод, выполнить несколько циклов открытия/закрытия под давлением. |
| Привод гудит, но не вращает диск | 1. Заклинивание механизма из-за перекоса. 2. Неверная фаза подключения (для 3-фазных двигателей). 3. Срабатывание тепловой защиты. |
1. Проверить свободу хода вручную. 2. Поменять местами две фазы. 3. Дать приводу остыть 15–20 минут, проверить настройку термореле. |
| Привод не останавливается в крайнем положении | 1. Сбитая настройка концевых выключателей. 2. Неисправность платы управления. |
1. Отрегулировать кулачки или электронные пределы согласно инструкции. 2. Обратиться в сервисную службу для диагностики электроники. |
| Чрезмерная вибрация корпуса | 1. Кавитация или гидравлический удар. 2. Резонанс с частотой вращения насоса. |
1. Проверить давление на входе/выходе. 2. Установить демпферы пульсаций или изменить режим работы насоса. |
Важно: Если утечка не устраняется повторной затяжкой, не пытайтесь компенсировать её дальнейшим увеличением момента. Это приведет к разрушению уплотнения. Необходимо демонтировать затвор и inspect (осмотреть) посадочные поверхности.
Регулярное ТО — залог долгой службы. Для электрических дисковых затворов, работающих в сложных условиях (нефтегаз, химия, энергетика), мы рекомендуем следующий график обслуживания:
Группа «Кайкэ» использует материалы уплотнений высшего качества (PTFE с графитом, Viton, EPDM), которые обладают высокой стойкостью к старению. Однако даже лучшие материалы требуют ухода. Хранение запасных частей на складе заказчика (услуга VMI, которую мы предоставляем крупным партнерам) позволяет сократить время простоя до минимума.
Рынок промышленной арматуры перенасыщен предложениями, но не все производители способны обеспечить стабильное качество и соответствие международным стандартам. При выборе поставщика электрических дисковых затворов руководствуйтесь следующими критериями:
Правильный монтаж и эксплуатация электрического дискового затвора — это инвестиция в безопасность и экономическую эффективность вашего предприятия. Соблюдение приведенных выше инструкций позволит избежать аварийных остановок и дорогостоящих ремонтов. Выбирая оборудование от проверенных производителей, таких как АО «Шанхайская Кайкэ Трубная Технология», вы получаете не просто арматуру, а надежное инженерное решение, подкрепленное гарантиями качества и многолетним опытом работы на глобальных рынках.
Не рискуйте целостностью вашего трубопровода. Доверьте комплектацию объектов профессионалам с безупречной репутацией и сертифицированным производством.
Запросите коммерческое предложение и технический паспорт на интересующую вас модель прямо сейчас.
Наши инженеры помогут подобрать оптимальную конфигурацию затвора и привода под ваши технологические условия.