- Эл. почта: Trade@kk-china.com
2026-09-19
Главное за 30 секунд:
- Геометрия раструба: Строгое соответствие ASME B16.11 критично для предотвращения усталостных трещин в зонах высоких вибраций; отклонение угла фаски более чем на 1° недопустимо.
- Материаловедение: Для сред с температурой ниже -29°C использование углеродистой стали A105 запрещено без предварительной ударной вязкости; требуется ASTM A350 LF2 или нержавеющие аналоги.
- Производственный контроль: Наличие сертификатов Mill Test Certificate (MTC) по EN 10204 тип 3.1 и прослеживаемость плавки являются обязательными условиями для допуска фитингов на объекты нефтегазовой отрасли.
Промышленный тройник под приварку раструбом (Socket Weld Tee) представляет собой один из наиболее ответственных элементов трубопроводной арматуры, используемый для создания разветвлений в системах высокого давления. В отличие от резьбовых или фланцевых соединений, сварное соединение «в раструб» обеспечивает монолитность конструкции, минимизируя риск утечек при циклических нагрузках. Однако именно геометрия раструба создает специфические инженерные вызовы, требующие глубокого понимания стандартов ASME (American Society of Mechanical Engineers).
Основной регламентирующий документ — ASME B16.11 «Forged Fittings, Socket-Welding and Threaded». Этот стандарт жестко определяет размеры, допуски, маркировку и материалы для кованых фитингов. Ключевой особенностью тройников под приварку раструбом является наличие внутреннего упора (shoulder), который ограничивает глубину ввода трубы. Это расстояние обычно составляет 1,6 мм (для труб диаметром до 2 дюймов) или 3,2 мм (для труб диаметром 2,5 дюйма и выше). Данный зазор необходим для компенсации термического расширения металла во время сварки и предотвращения деформации фитинга.
В нашей практике мы неоднократно сталкивались с последствиями игнорирования этого параметра. При отсутствии правильного зазора или его превышении возникают остаточные напряжения, которые в сочетании с рабочим давлением приводят к микротрещинам в корне шва. Особенно это актуально для систем, работающих при температурах свыше 400°C. Инженеры должны учитывать, что стандарт ASME B16.11 предписывает использовать трубы сортамента Schedule 80 и выше для номинальных диаметров до 2 дюймов, и Schedule 40 для больших диаметров, чтобы обеспечить достаточную толщину стенки для формирования качественного сварного соединения.
Рекомендация для закупщиков: всегда запрашивайте чертежи изготовления (fabrication drawings) у поставщика перед началом массового производства партии, чтобы убедиться, что глубина раструба соответствует спецификации вашей проектной документации, а не только общим требованиям стандарта.
Выбор материала для тройника под приварку раструбом диктуется не только рабочим давлением, но и химической агрессивностью транспортируемой среды, а также температурным режимом. Стандарт ASME разделяет материалы на несколько основных групп, каждая из которых имеет свои металлургические ограничения.
Наиболее распространенным материалом является углеродистая сталь ASTM A105. Она отлично подходит для общих промышленных применений при температурах от -29°C до +538°C. Однако, как показывает опыт эксплуатации в северных регионах России и странах Скандинавии, при падении температуры ниже -29°C углеродистая сталь переходит в хрупкое состояние. В таких случаях необходимо использовать низколегированные стали, такие как ASTM A350 LF2, которые проходят специальную обработку для обеспечения ударной вязкости при низких температурах.
Для коррозионно-активных сред (нефтехимия, морская вода, пищевая промышленность) применяются нержавеющие стали марок ASTM A182 F304/L и F316/L. Буква «L» обозначает низкое содержание углерода, что предотвращает выделение карбидов хрома при сварке и, следовательно, защищает межкристаллитные границы от коррозии. В экстремальных условиях, таких как добыча на шельфе или переработка серосодержащего газа, используются дуплексные стали (Duplex 2205, Super Duplex 2507) и никелевые сплавы (Inconel 625, Hastelloy C276). Эти материалы обеспечивают превосходную стойкость к питтинговой и щелевой коррозии, но требуют строгого контроля технологии ковки.
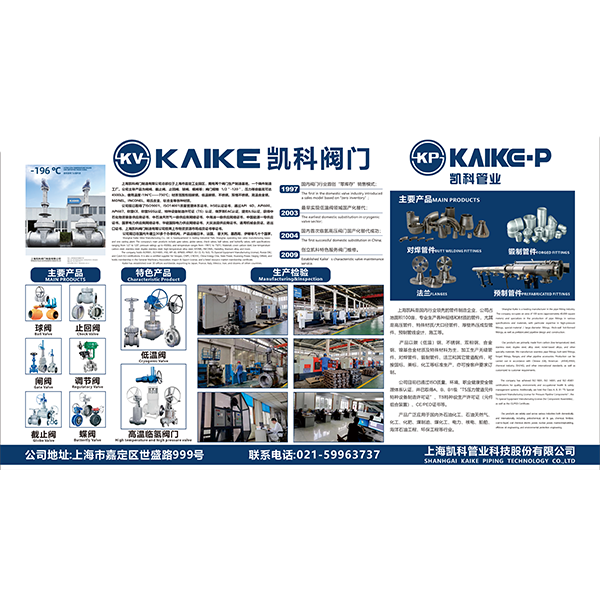
Здесь важно отметить роль производственной базы. АО «Шанхайская Кайкэ Трубная Технология», являясь частью интегрированной промышленной группы «Кайкэ», располагает собственными литейными заводами и современным оборудованием для горячей ковки. Использование гидравлического пресса мощностью 4000 тонн позволяет получать фитинги с однородной мелкозернистой структурой металла, что критически важно для сопротивления усталости. В отличие от мелких производителей, закупающих заготовки на стороне, полный контроль цикла от сырья до готового изделия гарантирует отсутствие внутренних дефектов, таких как раковины или непровары, которые часто выявляются только на этапе гидроиспытаний.
Инженерный совет: при заказе фитингов из нержавеющих сталей обязательно указывайте требование к прохождению теста на ферритную фазу (Ferrite Content Test) для дуплексных сталей, так как дисбаланс фаз аустенита и феррита резко снижает коррозионную стойкость.
Даже идеально изготовленный тройник может стать причиной аварии, если монтаж выполнен с нарушением технологий. Приварка раструбом (Socket Welding) требует высокой квалификации сварщиков и строгого соблюдения процедур WPS (Welding Procedure Specification).
Процесс начинается с подготовки торца трубы. Он должен быть обрезан под прямым углом и зачищен от оксидной пленки, масла и грязи на глубину не менее 25 мм от конца. Труба вставляется в раструб тройника до упора, а затем вытягивается назад на величину теплового зазора (упомянутые ранее 1,6 или 3,2 мм). Этот шаг часто игнорируется монтажниками, что приводит к концентрации напряжений в углу раструба.
Особое внимание следует уделить термической обработке после сварки (PWHT — Post Weld Heat Treatment). Для толстостенных фитингов из легированных сталей (например, P11, P22) снятие остаточных напряжений является обязательным согласно ASME B31.3. Игнорирование этого этапа может привести к разрушению соединения через 2-3 года эксплуатации из-за коррозии под напряжением.
Важно: Никогда не используйте тройники под приварку раструбом для труб, подверженных сильным осевым нагрузкам или вибрациям без дополнительных опор. Геометрия раструба не предназначена для восприятия изгибающих моментов, в отличие Butt-Weld (стыковой сварки) фитингов.
При проектировании трубопроводных систем инженеры часто стоят перед выбором между фитингами под приварку раструбом (Socket Weld) и стыковой сваркой (Butt Weld). Понимание различий помогает оптимизировать бюджет и надежность системы.
| Параметр | Приварка раструбом (Socket Weld) | Стыковая сварка (Butt Weld) |
|---|---|---|
| Номинальный диаметр | Обычно до 2 дюймов (DN50), реже до 4 дюймов | От 1/2 дюйма до любых крупных размеров |
| Подготовка трубы | Минимальная (прямой рез), не требуется разделка кромок | Требуется механическая разделка кромок (V-образная, J-образная) |
| Выравнивание | Автоматическое центрирование за счет раструба | Требует использования центраторов и тщательной подгонки |
| Гидродинамика | Наличие внутреннего зазора создает турбулентность и зоны застоя | Гладкий внутренний переход, минимальное сопротивление потоку |
| Стоимость монтажа | Ниже (меньше времени на подготовку и сварку) | Выше (требуется высокая квалификация и больше времени) |
| Применение | Приборные линии, малые диаметры, высокие давления | Магистральные трубопроводы, большие диаметры, критические среды |
Как видно из таблицы, тройники под приварку раструбом экономически целесообразны для малых диаметров. Они сокращают время монтажа на 30-40% по сравнению со стыковыми аналогами, так как не требуют сложной разделки кромок. Однако для трубопроводов диаметром свыше 2 дюймов преимущество переходит к стыковой сварке из-за лучшей прочности и гидравлических характеристик.
АО «Шанхайская Кайкэ Трубная Технология» производит оба типа фитингов, позволяя клиентам комплектовать проекты «под ключ». Благодаря годовому объему производства более 20 000 тонн, компания способна обеспечить поставки как стандартных изделий по ASME, так и нестандартных решений по чертежам заказчика, сохраняя единые стандарты качества для всей номенклатуры.
Для поставок на рынки Европы, Ближнего Востока и России наличие правильной документации является не менее важным, чем физические характеристики изделия. B2B-закупщики обязаны проверять соответствие продукции международным нормам.
Базовым требованием является сертификат соответствия материалов Mill Test Certificate (MTC) по стандарту EN 10204 тип 3.1. Этот документ подтверждает химический состав и механические свойства каждой плавки. Для особо ответственных объектов (атомная энергетика, offshore) может потребоваться сертификат типа 3.2, заверяемый независимой инспекционной организацией.
Компания АО «Шанхайская Кайкэ Трубная Технология» обладает полным пакетом разрешительной документации, включая:
Наличие аккредитованной национальной лаборатории CNAS на производстве позволяет проводить весь спектр неразрушающего контроля (NDT) внутри компании: ультразвуковой контроль (UT), магнитопорошковый (MT), проникающими веществами (PT) и радиографический (RT). Это сокращает сроки отгрузки и исключает риски брака, выявленного уже на площадке заказчика.
Практический совет: При импорте фитингов в РФ убедитесь, что в спецификации четко прописано требование наличия декларации ТР ТС, иначе возникнут проблемы с растаможкой и легальной эксплуатацией объекта Ростехнадзором.
В современных условиях стабильность поставок становится конкурентным преимуществом. Перебои в поставках даже небольших фитингов могут остановить монтаж всего трубопроводного узла, приводя к штрафным санкциям за срыв сроков сдачи объекта.
Группа «Кайкэ» реализует стратегию устойчивого развития через усиление логистического потенциала. Расположение производственных баз в Шанхае (район Цзиньшань и промышленный парк Цзядин) обеспечивает удобный доступ к крупнейшим портовым терминалам мира. Компания предлагает услуги нулевого управления запасами (Zero Inventory Management) для крупных партнеров, беря на себя ответственность за своевременное пополнение складских запасов клиента.
Экспорт осуществляется в страны Европы, Азии, Ближнего Востока и Латинской Америки. Опыт работы с такими гигантами, как CNPC, Sinopec и CNOOC, свидетельствует о способности компании выполнять крупные заказы в сжатые сроки без потери качества. Для российских покупателей важна возможность гибкой валютной политики и отработанная схема логистики через восточные направления, что минимизирует риски санкционных ограничений.
Промышленный тройник под приварку раструбом по спецификациям ASME — это не просто металлическая деталь, а элемент безопасности всей трубопроводной системы. Ошибки в выборе материала, игнорирование требований к геометрии раструба или некачественная сварка могут стоить миллионы долларов убытков и репутационных потерь.
Выбор надежного производителя, такого как АО «Шанхайская Кайкэ Трубная Технология», позволяет снизить эти риски благодаря вертикально интегрированному производству, строгому контролю качества на каждом этапе и полному соответствию международным стандартам (ASME, ГОСТ, EAC, CE).
Не оставляйте надежность ваших проектов на волю случая. Получите профессиональную консультацию по подбору фитингов для ваших конкретных условий эксплуатации.
Запросите коммерческое предложение и технический паспорт на тройники ASME B16.11 прямо сейчас. Наши инженеры готовы рассчитать стоимость партии с учетом логистики до вашего склада в течение 24 часов.