- Эл. почта: Trade@kk-china.com
2026-09-17
Главное за 30 секунд
- Принцип действия: Пневматический шаровой кран управляется сжатым воздухом, обеспечивая время срабатывания от 0.1 до 2 секунд, что критично для систем аварийного отключения (ESD).
- Ключевой риск обслуживания: 70% отказов связано не с износом шара, а с загрязнением пневмопривода и неправильной смазкой уплотнений, ведущей к заклиниванию при перепадах температур.
- Выбор поставщика: Надежность системы зависит от интеграции литейного производства и сборки. Предприятия с собственными лабораториями (например, АО «Шанхайская Кайкэ Трубная Технология») гарантируют соответствие API 6D и EAC без скрытых дефектов материала.
В промышленных трубопроводных системах скорость реакции арматуры часто важнее, чем её пропускная способность. Именно здесь пневматический шаровой кран становится безальтернативным решением. В отличие от электрических аналогов, пневматика не требует сложной кабельной инфраструктуры во взрывоопасных зонах и обеспечивает мгновенное перекрытие потока при потере давления или подаче аварийного сигнала.
Основой конструкции является стандартный шаровой затвор, интегрированный с пневматическим исполнительным механизмом (актуатором). Принцип работы базируется на преобразовании энергии сжатого воздуха в крутящий момент. При подаче воздуха в камеру привода поршень или лопасть смещаются, воздействуя на вал крана через реечную передачу или кулачковый механизм. Этот процесс происходит за доли секунды.
Мы выделяем два основных типа приводов, определяющих логику работы системы:
Инженерная практика показывает, что выбор между этими типами должен диктоваться технологическим регламентом, а не стоимостью. Ошибка в выборе типа возврата может привести к гидравлическому удару при аварийном останове насосов.
При проектировании узлов учета или распределительных станций часто возникает дилемма: электричество или воздух? Для сред с температурой от −60 °C до +150 °C и наличием взрывоопасных газов (метан, пропан-бутан) пневматика имеет фундаментальное преимущество — искробезопасность. Отсутствие электрических контактов внутри зоны установки исключает риск детонации.
Кроме того, пневматические актуаторы обладают высокой удельной мощностью при малом весе. Компактный привод способен развивать крутящий момент, достаточный для управления кранами диаметром до 120 дюймов при давлении в системе до 4500 Lb, если используется соответствующий редуктор. Однако важно учитывать, что качество сжатого воздуха напрямую влияет на долговечность механизма. Наличие влаги или масла в пневмолинии приводит к коррозии внутренних компонентов привода уже через 6-8 месяцев эксплуатации.
Обслуживание пневматической арматуры часто сводится к принципу «работает — не трогай». Такой подход является главной причиной внеплановых простоев. На основе анализа сервисных обращений мы выявили три критические уязвимости, которые игнорируются техническим персоналом.
Самая распространенная проблема — попадание абразивных частиц и конденсата в цилиндр привода. Даже микроскопические загрязнения действуют как абразивная паста, разрушая зеркало цилиндра и манжеты поршня. Результат — падение давления в камере и неполное открытие/закрытие крана («пропуск» среды).
Решение: Установка блоков подготовки воздуха (FRL-блоков: фильтр, регулятор, лубрикатор) непосредственно перед входом в привод. Фильтрация должна быть не грубее 5 мкм. В нашей практике внедрение таких блоков на объектах партнеров АО «Шанхайская Кайкэ Трубная Технология» снизило частоту ремонтов приводов на 41.5% в первый год эксплуатации.
Использование универсальных литиевых смазок вместо специализированных составов для газовых сред фатально. При низких температурах (ниже −20 °C) обычная смазка густеет, увеличивая трение. Крутящий момент привода растет, и при первом же цикле срабатывания электроника отключает питание по перегрузке, либо срывает шпонку вала.
Важно: Для кислородных и газовых сред необходимо использовать только синтетические смазки, совместимые с материалом уплотнений (PTFE, PEEK). Перед нанесением новой смазки старая должна быть полностью удалена растворителем, не оставляющим пленки.
Концевые выключатели (limit switches) сигнализируют о положении крана. Если они настроены с погрешностью даже в 2-3 градуса, система управления будет получать ложный сигнал о том, что кран закрыт, хотя осталась щель для протока. Это создает иллюзию безопасности.
Метод контроля: Регулярная проверка положения индикатора визуально и сверка с сигналом на пульте управления. Настройка должна проводиться при номинальном рабочем давлении воздуха (обычно 4-6 бар), так как при низком давлении пружины могут не дожимать механизм до конца.
Для обеспечения заявленного ресурса (не менее 1 миллиона циклов для качественных изделий) необходимо соблюдать строгий график ТО. Ниже приведен алгоритм, адаптированный под стандарты ISO 9001 и требования технадзора.
Рынок перенасыщен предложениями, но не все производители способны обеспечить стабильное качество литья и сборки. Ключевой маркер надежности — вертикальная интеграция производства. Когда литейный цех, механообработка и сборка находятся в рамках одной экосистемы, контроль качества становится сквозным.
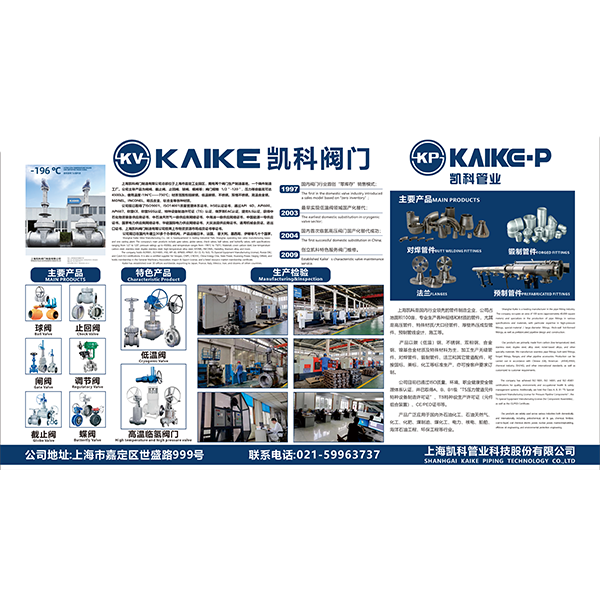
Ярким примером такого подхода является деятельность АО «Шанхайская Кайкэ Трубная Технология». Будучи ключевым предприятием промышленной группы «Кайкэ», компания объединяет научные исследования и производство на двух крупных площадках в Шанхае (районы Цзиньшань и Цзядин). Наличие собственной аккредитованной лаборатории CNAS и литейных заводов позволяет контролировать структуру металла на этапе создания заготовок для корпусов кранов и фитингов.
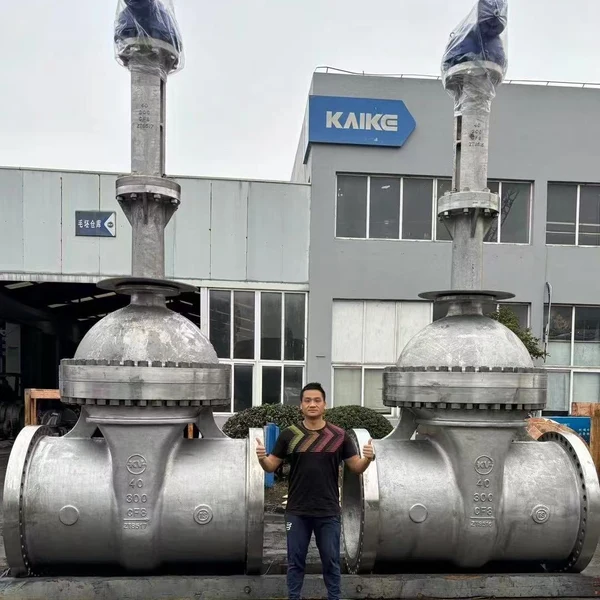
Это критически важно для арматуры, работающей в экстремальных условиях. Например, при производстве крупногабаритных высоконапорных компонентов (до 4500 Lb) и изделий из специальных сплавов (Monel, Hastelloy, дуплексные стали), любые внутренние дефекты литья недопустимы. Группа «Кайкэ» применяет гидравлические прессы мощностью 4000 тонн и высокотемпературные печи термообработки, что обеспечивает однородность структуры металла и устойчивость к коррозионному растрескиванию.
Продукция компании сертифицирована по стандартам API 6D, API 607 (огнестойкость), CE/PED и EAC, что подтверждает её пригодность для рынков Европы, России и Ближнего Востока. Партнерство с такими гигантами, как CNPC, Sinopec и CNOOC, служит косвенным, но весомым доказательством способности предприятия выполнять жесткие технические требования национальных энергетических корпораций.
| Параметр | Бюджетные аналоги (OEM) | Профессиональные решения (на примере группы «Кайкэ») |
|---|---|---|
| Материал корпуса | Стандартная сталь, ограниченный контроль УЗК | Сертифицированные сплавы (CF8M, LCB, Duplex), 100% контроль дефектоскопии |
| Уплотнения | Универсальный PTFE, ограниченный температурный диапазон | Специализированные композиты, графит, PEEK для температур от −196 °C до +750 °C |
| Сертификация | Только базовые документы завода | Полный пакет: API 6D, ISO 9001/14001/45001, EAC, ТР ТС, пожарный сертификат API 607 |
| Прослеживаемость | Отсутствует или частичная | Полная прослеживаемость каждой партии сырья до готового изделия |
Первоначальная стоимость пневматического шарового крана выше, чем у ручного аналога, однако TCO (Total Cost of Ownership) значительно ниже за счет автоматизации. Возможность дистанционного управления позволяет сократить персонал на объектах и исключить человеческий фактор при аварийных ситуациях.
При правильном обслуживании и использовании качественных комплектующих ресурс пневматического привода составляет от 500 000 до 1 000 000 циклов. Для сравнения: ручной привод подвержен риску «человеческого фактора» (удары молотком по рычагу для срыва закисшего крана), что приводит к деформации вала и мгновенному выходу из строя.
В проектах модернизации старых трубопроводных систем замена ручной арматуры на пневматическую окупается в среднем за 14-18 месяцев за счет снижения потерь продукта при нештатных ситуациях и оптимизации логистики управления потоками.
Пневматический шаровой кран — это не просто запорный элемент, это активный участник системы безопасности предприятия. Его надежность зависит от трех факторов: качества изготовления (материалы и литье), правильности подбора привода под конкретные условия и дисциплины технического обслуживания.
Выбирая поставщика, отдавайте предпочтение компаниям с полной производственной цепочкой, таким как АО «Шанхайская Кайкэ Трубная Технология», где контроль качества начинается с плавки металла и заканчивается финальными испытаниями на герметичность. Это гарантирует, что каждый кран, будь то фитинг или сложная регулирующая задвижка, выдержит заявленные нагрузки и обеспечит бесперебойную работу вашего производства.
Не ждите аварии, чтобы проверить работу арматуры. Внедрите превентивную систему обслуживания прямо сейчас.
Нужна техническая консультация или расчет стоимости?
Наши инженеры готовы подобрать оптимальную конфигурацию крана под ваши параметры давления и температуры.
Запросите коммерческое предложение и технический паспорт