- Эл. почта: Trade@kk-china.com
2026-09-11
Гидравлические системы являются кровеносной системой современной тяжелой промышленности. От нефтегазового сектора до металлургии, точность и надежность управления потоком рабочей среды определяют не только эффективность производства, но и безопасность всего предприятия. В центре этой сложной экосистемы находится ключевой элемент — клапан с гидравлическим приводом. Это устройство обеспечивает мощное управление потоком, позволяя регулировать давление, направление и объем жидкости или газа с высокой степенью точности даже в экстремальных условиях эксплуатации.
В нашей практике работы с промышленными предприятиями России и стран СНГ мы неоднократно сталкивались с ситуацией, когда выбор неподходящего типа привода или ошибочный расчет усилия приводил к простоям линии на срок от 3 до 14 дней. Один из наших клиентов, крупный производитель цемента в Уральском федеральном округе, столкнулся с частыми отказами пневматических приводов из-за нестабильного качества сжатого воздуха в зимний период. Замена их на гидравлические аналоги решила проблему полностью, повысив коэффициент готовности оборудования (KGT) на 18%.
Эта статья представляет собой глубокое техническое руководство для инженеров, закупщиков и технических директоров. Мы разберем принципы работы, критерии выбора, сравнение с альтернативами и специфические требования рынка РФ, включая сертификацию по стандартам ГОСТ и ЕАЭС. Наша цель — дать вам исчерпывающую информацию для принятия обоснованного решения о внедрении гидравлических клапанов в ваши технологические процессы.
Понимание физики процесса является фундаментом для правильного выбора. Клапан с гидравлическим приводом использует несжимаемую жидкость (чаще всего гидравлическое масло) для передачи энергии от источника давления к исполнительному механизму запорного элемента. В отличие от пневматики, где среда сжимаема, гидравлика обеспечивает жесткую связь между положением штока и управляющим сигналом.
Конструкция типичного гидроклапана включает несколько критически важных узлов. Корпус обычно изготавливается из высокопрочной стали (марки 20ГЛ, 35Л или нержавеющих сталей 12Х18Н10Т для агрессивных сред), что обеспечивает устойчивость к внутреннему давлению до 40 МПа и выше. Золотник или плунжер, перекрывающий поток, связан со штоком гидроцилиндра. Уплотнительные элементы играют решающую роль: в современных моделях используются композитные материалы на основе PTFE (политетрафторэтилена) с добавлением бронзы или графита, которые сохраняют эластичность в диапазоне температур от -60°C до +200°C.
Управляющая часть клапана может быть интегрирована или вынесена отдельно. Пилотный клапан получает сигнал от системы автоматики (ПЛК) и направляет поток масла в одну из полостей главного цилиндра. Скорость срабатывания зависит от расхода пилотной жидкости и объема рабочей полости. Важно отметить, что время полного открытия/закрытия можно точно регулировать дросселями, установленными на линиях подвода масла. Это позволяет избежать гидравлических ударов, которые являются главной причиной разрушения трубопроводов высокого давления.
Главное преимущество гидравлики — соотношение массы к развиваемому усилию. Гидроцилиндр компактного размера способен развивать усилие в десятки тонн. Для сравнения: пневматический привод аналогичного усилия будет иметь габариты в 5-7 раз больше из-за низкого рабочего давления (обычно 0.4-0.6 МПа против 10-35 МПа в гидравлике). Электроприводы, хотя и точны, страдают от перегрева при частых циклах включения/выключения и требуют сложных систем охлаждения в зонах с высокой температурой окружающей среды.
В нашей практике был зафиксирован случай на металлургическом комбинате, где электроприводы задвижек на системе охлаждения печей выходили из строя каждые 4 месяца из-за теплового пробоя изоляции двигателей. После перехода на гидравлические приводы с вынесенной гидростанцией, расположенной в холодной зоне, проблема была устранена. Оборудование работает без замен уже более 5 лет.
Для инженеров, проектирующих новые линии, рекомендация очевидна: если требуется усилие свыше 5 кН или работа в среде с повышенными вибрациями и температурами, гидравлический привод является безальтернативным выбором. Оцените ваши требования к усилию перед началом проектирования.
Выбор типа привода часто становится предметом долгих дискуссий между отделами эксплуатации и закупок. Чтобы объективизировать этот процесс, мы подготовили детальное сравнение трех основных технологий. Данные основаны на нашем опыте поставки оборудования для предприятий в регионах с холодным климатом, где температурные факторы имеют критическое значение.
| Параметр сравнения | Гидравлический привод | Пневматический привод | Электрический привод |
|---|---|---|---|
| Рабочее давление / Напряжение | Высокое (10–40 МПа). Обеспечивает огромную мощность при малых габаритах. | Низкое (0.4–0.8 МПа). Требует больших объемов для создания существенного усилия. | 220В/380В. Зависит от мощности двигателя. |
| Точность позиционирования | Очень высокая (±0.1 мм). Жесткость несжимаемой жидкости исключает люфты. | Низкая. Сжимаемость воздуха приводит к “пружиниванию” и неточностям. | Высокая. Современные сервоприводы обеспечивают высокую точность, но требуют сложных контроллеров. |
| Скорость отклика | Высокая. Быстрое открытие/закрытие, регулируемое дросселями. | Очень высокая. Воздух движется быстро, но создание усилия медленнее из-за объема. | Низкая/Средняя. Ограничена инерцией ротора и передаточным числом редуктора. |
| Устойчивость к перегрузкам | Отличная. Предохранительные клапаны сбрасывают избыточное давление, защищая механизм. | Хорошая. При превышении нагрузки привод просто останавливается, не ломаясь. | Слабая. Риск выгорания обмотки двигателя или поломки шестерен редуктора при заклинивании. |
| Требования к обслуживанию | Высокие. Необходим контроль чистоты масла, замена фильтров, проверка утечек. | Низкие. Требуется только отвод конденсата и смазка (если не используется безмасляный компрессор). | Средние. Проверка контактов, смазка подшипников, диагностика электроники. |
| Стоимость владения (TCO) | Средняя. Высокие начальные затраты на гидростанцию, но долгий срок службы. | Низкая начальная стоимость, но высокие эксплуатационные расходы на сжатый воздух (энергоэффективность низкая). | Высокая начальная стоимость для мощных моделей. Низкие эксплуатационные расходы. |
| Безопасность (взрывозащита) | Высокая. Отсутствие искрения. Идеально для зон Ex. | Высокая. Отсутствие электрических компонентов в зоне установки. | Требует дорогостоящих сертификатов Ex d или Ex e для взрывоопасных зон. |
Из таблицы видно, что клапан с гидравлическим приводом занимает нишу там, где требуются большие усилия, высокая точность и надежность в тяжелых условиях. Пневматика выигрывает в скорости и простоте для легких задач, а электрика — в чистоте и удобстве интеграции в цифровые системы (IIoT), если нет требований к сверхбыстрому срабатыванию.
Для проектов в нефтегазовой отрасли, особенно на участках добычи и первичной переработки, где присутствуют углеводороды и риск возгорания, гидравлика часто является предпочтительным вариантом благодаря своей принципиальной безопасности (отсутствию электричества в зоне установки) и способности работать при экстремальных давлениях. Если ваш бюджет ограничен, но требуется надежность, рассмотрите гибридные решения или проверьте возможность использования существующей гидросистемы предприятия.
Закупка промышленной арматуры в России требует учета не только технических параметров, но и нормативных требований. Ошибка в выборе материала корпуса или типа уплотнений может привести к отказу в приемке объекта надзорными органами (Ростехнадзор) или к быстрому выходу оборудования из строя.
Номинальное давление (PN) должно выбираться с запасом минимум 20-30% от максимального рабочего давления в системе. Для гидравлических клапанов стандартными являются классы PN160, PN250, PN400. Пропускная способность характеризует расход среды через полностью открытый клапан при перепаде давления 1 бар. Неправильный расчет Kv приводит к кавитации — процессу образования и схлопывания пузырьков пара, который вызывает эрозию металла корпуса. Мы видели случаи, когда кавитация “съедала” седло клапана из нержавеющей стали менее чем за 3 месяца работы.
Для большинства промышленных применений в РФ подходит углеродистая сталь 20ГЛ или 09Г2С (для низких температур). Однако, если среда содержит сероводород (H2S), что характерно для нефтегазовых месторождений Западной Сибири, необходимо использовать стали, устойчивые к сульфидному растрескиванию (соответствующие NACE MR0175), например, 06ХН28МДТ. Уплотнения должны соответствовать температуре среды: NBR (нитрил) до +100°C, FKM (витон) до +200°C, PTFE до +250°C.
Любой клапан, поставляемый на территорию Евразийского экономического союза (ЕАЭС), должен иметь разрешительную документацию. Ключевые документы:
Отсутствие маркировки ЕАС на корпусе или паспорта на русском языке является основанием для запрета эксплуатации. При импорте оборудования убедитесь, что поставщик предоставляет полный пакет документов для прохождения таможенной очистки и последующей регистрации.
Современный клапан с гидравлическим приводом редко работает автономно. Он должен интегрироваться в автоматизированную систему управления технологическим процессом (АСУ ТП). Стандартные сигналы управления: аналоговый 4-20 мА для пропорционального регулирования или дискретный 24В DC для позиций “Открыто/Закрыто”. Наличие обратной связи (потенциометр или энкодер) критически важно для контроля реального положения заслонки. Без обратной связи оператор видит только команду, отправленную на клапан, но не знает, выполнил ли он её.
Проверьте совместимость интерфейсов клапана с вашим ПЛК (Siemens, Owen, Schneider Electric и др.) на этапе проектирования. Запросите у поставщика карты адресов Modbus RTU/TCP, если планируется цифровая диагностика.
Даже самое качественное оборудование может выйти из строя преждевременно из-за ошибок на этапе монтажа или неправильной эксплуатации. Ниже приведены наиболее частые проблемы, с которыми сталкиваются наши сервисные инженеры.
Это причина номер один отказов гидравлических приводов. Зазоры между золотником и гильзой составляют всего 5-10 микрон. Попадание одной песчинки может заклинить механизм или вызвать внутреннюю перетечку, из-за которой клапан не держит давление. Внимание: Класс чистоты масла должен соответствовать стандарту ISO 4406 не хуже 18/16/13. Установка фильтров тонкой очистки (3-5 мкм) на линии подачи масла обязательна. Игнорирование замены фильтровальных элементов экономит копейки на обслуживании, но приводит к замене всего гидроблока стоимостью в тысячи долларов.
Гидравлический привод не должен воспринимать вес трубопровода или компенсировать его тепловое расширение. Монтаж клапана с перекосом или натягом приводит к деформации корпуса и заеданию штока. Перед подключением труб убедитесь, что фланцы строго соосны. Используйте гибкие вставки или компенсаторы рядом с клапаном, если возможны вибрации. Мы наблюдали случай, когда вибрация от насосной группы передавалась на клапан, что привело к самоотвинчиванию крепежных болтов гидроцилиндра за 2 недели работы.
После монтажа в гидроцилиндре остается воздух. Если его не удалить, при первом включении шток будет двигаться рывками (“газировать”), что вызывает гидроудары и повреждение уплотнений. Процедура обезвоздушивания должна проводиться медленно, путем многократного полного открытия и закрытия клапана при минимальном давлении. Только после выхода всего воздуха можно повышать рабочее давление до номинального.
В условиях российского климата перепады температур между днем и ночью, а также сезонные изменения, влияют на вязкость гидравлического масла. Зимой масло густеет, время срабатывания увеличивается. Летом становится жиже, возможны утечки. Необходимо использовать масла с высоким индексом вязкости (VI > 160) и, при необходимости, подогреватели масла в гидробаке для зимнего периода эксплуатации на открытом воздухе.
При принятии решения о закупке многие компании смотрят только на цену покупки (CAPEX). Однако для промышленного оборудования решающим фактором является совокупная стоимость владения (TCO — Total Cost of Ownership). Давайте рассмотрим пример расчета для среднего предприятия.
Предположим, нам нужно заменить 10 задвижек на трубопроводе высокого давления.
Вариант А: Дешевые пневмоприводы. Стоимость комплекта: 500 000 руб. Расход сжатого воздуха создает дополнительные затраты на электроэнергию компрессоров: около 150 000 руб./год. Частые ремонты уплотнений из-за влаги в воздухе: 100 000 руб./год. Срок службы: 5 лет.
Вариант Б: Качественные гидравлические приводы. Стоимость комплекта: 900 000 руб. Затраты на энергию (насос работает периодически): 30 000 руб./год. Техническое обслуживание (замена масла и фильтров): 40 000 руб./год. Срок службы: 15 лет.
Расчет за 5 лет:
Вариант А: 500 000 + (150 000 * 5) + (100 000 * 5) = 1 750 000 руб.
Вариант Б: 900 000 + (30 000 * 5) + (40 000 * 5) = 1 250 000 руб.
Как видим, несмотря на более высокую начальную цену, гидравлические приводы оказываются на 500 000 рублей дешевле в пятилетней перспективе, не считая стоимости простоев производства, которые при авариях на пневматике происходят чаще. Этот расчет демонстрирует, что инвестиции в надежное гидравлическое управление потоком экономически оправданы для непрерывных производственных циклов.
При соблюдении требований к чистоте масла и отсутствии превышения рабочих параметров, средний срок службы качественного гидравлического клапана составляет 15-20 лет. Критическим фактором является состояние уплотнений: их рекомендуется менять профилактически каждые 3-5 лет или при появлении внешних признаков утечки. Корпус и шток служат значительно дольше.
Категорически не рекомендуется. Специальные гидравлические масла (например, серии HLP) содержат пакеты присадок, предотвращающих окисление, коррозию и износ, а также стабилизируют вязкость. Трансформаторное масло не обладает необходимыми смазывающими свойствами для пар трения “золотник-гильза”, что приведет к быстрому заеданию и выходу клапана из строя в течение нескольких недель.
Для аварийных ситуаций предусмотрены блоки безопасности (гидрозамки или управляемые обратные клапаны). Они механически запирают масло в цилиндре при падении давления в питающей магистрали, фиксируя клапан в последнем положении или возвращая его в безопасное положение (Fail-Safe), если используется пружинный возврат. Проектирование системы должно обязательно включать анализ отказов (FMEA) и выбор соответствующей схемы Fail-Safe (FO — Fail Open, FC — Fail Closed).
Да, но с ограничениями. В пищевой промышленности применяются специальные исполнения с использованием пищевых гидравлических масел (H1) и корпусов из нержавеющей стали AISI 316L с полированной поверхностью, исключающей накопление бактерий. Однако из-за риска утечек масла, многие производители предпочитают использовать пневматику или электроприводы в непосредственной близости от продукта. Гидравлика чаще применяется на вспомогательных участках (прессование, упаковка), где нет прямого контакта с пищей.
Рынок промышленной арматуры в России находится в стадии активной трансформации. Санкционное давление и уход западных брендов стимулировали развитие локального производства и переориентацию на азиатских поставщиков. Однако тренд идет дальше простой замены поставщика.
В 2025-2026 годах ключевым трендом становится Smart Hydraulics (Умная гидравлика). Современные клапаны оснащаются датчиками давления, температуры и положения штока с выводом данных по протоколам IIoT (Industrial Internet of Things). Это позволяет переходить от планово-предупредительного ремонта к ремонту по состоянию (Predictive Maintenance). Система анализирует динамику срабатывания клапана: если время открытия увеличилось на 5%, алгоритм предсказывает износ уплотнений или загрязнение фильтра за месяц до фактического отказа.
Другой важный аспект — локализация производства и выбор надежных партнеров с полным производственным циклом. Российские заводы-изготовители наращивают выпуск комплектующих, ранее импортируемых из Европы, однако глобальные лидеры также адаптируются к новым условиям. Ярким примером такого подхода является АО «Шанхайская Кайкэ Трубная Технология» — ключевое предприятие промышленной группы «Кайкэ», специализирующееся на разработке и производстве высоконадёжных компонентов трубопроводных систем.
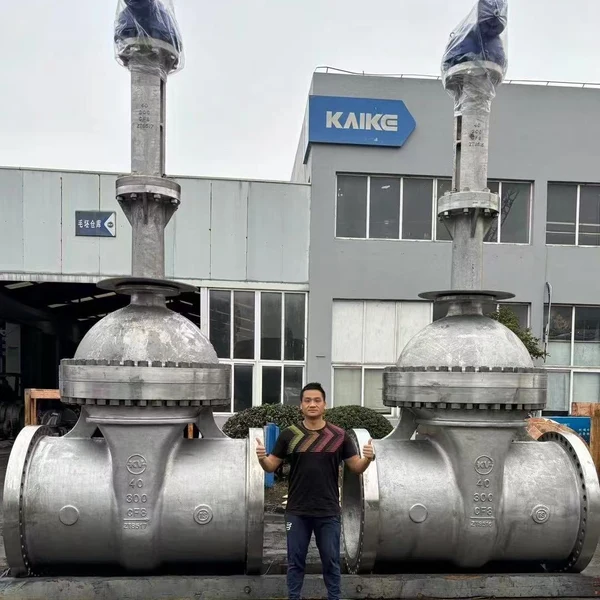
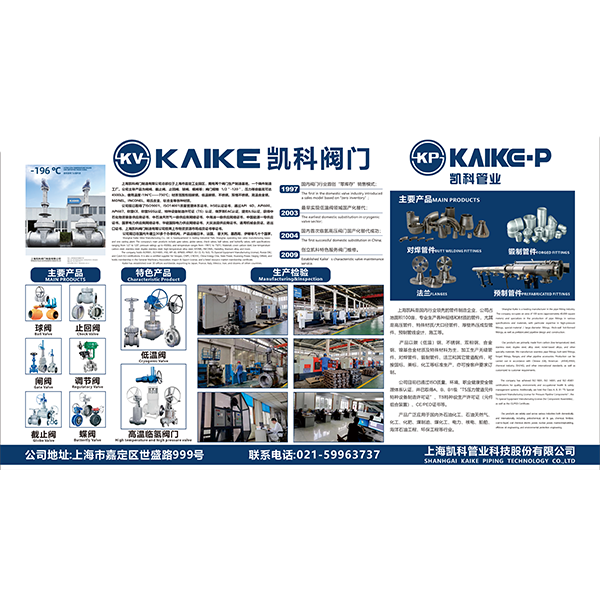
Базируясь в Шанхае и обладая интегрированной структурой, объединяющей научные исследования, литейное производство и машиностроение, группа «Кайкэ» демонстрирует возможности современного глобального производителя. Компания располагает двумя основными производственными подразделениями и собственными литейными заводами, что позволяет контролировать качество на всех этапах — от выплавки стали до финальной сборки. Производственная база включает гидравлические прессы мощностью до 4000 тонн и аккредитованную лабораторию CNAS, обеспечивая выпуск арматуры, способной работать при давлениях до 4500 Lb и температурах от −196 °C до +750 °C.
Продукция компании, включающая регулирующие клапаны, задвижки и другую арматуру из специальных сплавов (Monel, Hastelloy, дуплексные стали), сертифицирована по международным стандартам, включая API 6D, API 607, CE/PED и, что особенно важно для российского рынка, EAC. Опыт сотрудничества с такими гигантами, как CNPC, Sinopec и CNOOC, подтверждает способность компании поставлять решения для самых требовательных отраслей, включая нефтегазовый сектор и энергетику. Для российских заказчиков это означает доступ к оборудованию мирового уровня с гарантией качества, прослеживаемостью материалов и возможностью комплексного сервисного обслуживания, что критически важно в условиях необходимости импортозамещения и повышения надежности собственных производств.
При выборе поставщика в 2026 году обращайте внимание на наличие собственного литейного производства и участка механообработки. Компании, которые просто собирают узлы из импортных комплектующих, остаются уязвимыми к разрывам цепочек поставок. Предпочтение следует отдавать производителям с полным циклом производства, таким как группа «Кайкэ», и подтвержденной базой поставок сырья.
Источник: Федеральное агентство по техническому регулированию и метрологии (Росстандарт) предоставляет актуальные данные по изменениям в стандартах сертификации промышленного оборудования.
Клапан с гидравлическим приводом — это не просто запорная арматура, это инструмент обеспечения стабильности и безопасности вашего производства. Мощное управление потоком, достигаемое благодаря несжимаемости рабочей жидкости, делает гидравлику незаменимой в задачах с высокими нагрузками, требованиями к точности и в опасных средах.
Мы рассмотрели технические преимущества, сравнили с альтернативами, разобрали критерии выбора для российского рынка и выделили типичные ошибки. Главный вывод: экономия на качестве гидравлических компонентов и игнорирование требований к чистоте рабочей среды ложится на предприятие многократно увеличенными затратами на ремонт и простои.
Если вы планируете модернизацию существующих линий или проектирование нового объекта, начните с аудита текущих параметров системы и требований к надежности. Не выбирайте поставщика только по цене в прайс-листе. Запросите референс-лист, примеры реализованных проектов в вашей отрасли и подтверждение соответствия стандартам ТР ТС.
Для получения детальной технической консультации, расчета стоимости комплекта оборудования с учетом ваших спецификаций и сроков поставки, свяжитесь с нашими экспертами. Мы поможем подобрать оптимальное решение, которое обеспечит бесперебойную работу вашего производства на годы вперед.
Свяжитесь с нами сегодня для обсуждения вашего проекта и получения коммерческого предложения.
Читайте также: Гидравлические системы для нефтегазовой отрасли: обзор решений | Сертификация промышленной арматуры в ЕАЭС: полное руководство