- Эл. почта: Trade@kk-china.com
2026-09-18
Неправильная установка сильфонного компенсатора — это не просто техническая оплошность, а прямая угроза целостности всего трубопроводного контура. В нашей инженерной практике мы регулярно сталкиваемся с последствиями игнорирования базовых правил монтажа: разрывы сварных швов, деформация фланцевых соединений и, что наиболее критично, потеря герметичности сильфона в первые месяцы эксплуатации. Статистика аварий на промышленных объектах нефтегазового сектора показывает, что до 65% отказов компенсирующих устройств связаны не с дефектами производства, а с ошибками при монтаже и пусконаладке.
Главное за 30 секунд
- Транспортировочные упоры: Категорически запрещено снимать транспортировочные ограничители (упоры) до завершения всех сварочных работ и остывания трубопровода. Их удаление раньше срока приводит к необратимому растяжению или сжатию сильфона под весом трубы.
- Соосность и перекосы: Максимально допустимое радиальное смещение осей трубопровода не должно превышать 3-5 мм для стандартных Ду, а угловой перекос фланцев — 1-2 градусов. Принудительная стыковка «натягом» создает остаточные напряжения, разрушающие гофры при первом же температурном цикле.
- Направление потока и защита: Для сред со скоростью потока свыше 3 м/с обязательна установка внутреннего направляющего патрубка (втулки). Направление стрелки на корпусе должно строго совпадать с направлением движения рабочей среды во избежание гидродинамической вибрации и эрозии сильфона.
Сильфонный компенсатор является «живым» элементом системы, принимающим на себя тепловые расширения, вибрации и подвижки грунта. Ошибка в его интеграции стоит дорого: простой линии, экологические штрафы и затраты на аварийный ремонт многократно превышают стоимость самого изделия. Ниже представлена детальная инструкция, основанная на требованиях ГОСТ 15150-69, стандартах EAC и многолетнем опыте реализации проектов для таких гигантов, как CNPC и Sinopec.
Перед началом монтажных работ необходимо провести тщательную визуальную и документальную проверку оборудования. Наличие сертификатов соответствия (EAC, CE/PED, API 6D) и паспортов качества является обязательным требованием для допуска изделия к установке на объектах повышенной опасности. Особое внимание следует уделить состоянию сильфона: на поверхности нержавеющих гофр (марки стали 08Х18Н10, AISI 321, 316L или дуплексных сплавов) не должно быть следов коррозии, вмятин или загрязнений.
Проверьте наличие и целостность транспортировочных упоров. Эти элементы окрашены в яркий цвет (обычно желтый или красный) и имеют четкую маркировку. Их функция — зафиксировать сильфон в нейтральном положении во время транспортировки и сварки. Если упоры повреждены или отсутствуют, использовать такой компенсатор нельзя, так как неизвестно, каким механическим нагрузкам он уже подвергся.
Также необходимо сверить технические параметры изделия с проектными данными трубопровода: рабочее давление, температура среды, направление потока и требуемая компенсирующая способность. Например, продукция, выпускаемая на мощностях АО «Шанхайская Кайкэ Трубная Технология», проходит строгий входной контроль сырья и финальное тестирование в аккредитованной лаборатории CNAS, что гарантирует соответствие заявленным характеристикам даже в экстремальных условиях от -196 °C до +750 °C.
Игнорирование проверки направления потока. Многие универсальные модели компенсаторов имеют внутренний направляющий патрубок, который защищает внутреннюю поверхность сильфона от прямого воздействия высокоскоростного потока среды. Если установить такой компенсатор против потока, возникает турбулентность, вызывающая резонансную вибрацию гофр. Это приводит к усталостному разрушению металла за считанные недели. Всегда ориентируйтесь на стрелку, нанесенную на корпус устройства.
Самый ответственный этап — физическая установка компенсатора в проектное положение. Трубопровод должен быть предварительно выверен и закреплен на промежуточных опорах. Компенсатор устанавливается между двумя жестко зафиксированными участками трубы. Важно понимать: сильфонный компенсатор не предназначен для компенсации монтажных перекосов или несоосности фланцев. Его задача — работать только в осевом, угловом или поперечном направлении, предусмотренном конструкцией.
Инженеры группы «Кайкэ», обладающей производственной базой площадью более 66 600 м² и использующей гидравлические прессы мощностью 4000 тонн, рекомендуют уделять особое внимание качеству подготовки кромок под сварку. Неровный шов или непровар создают зону концентрации напряжений, которая может передать нагрузку на фланец компенсатора.
При приварке компенсатора к трубопроводу (для бесфланцевых исполнений) или затяжке фланцевых соединений необходимо соблюдать строгую последовательность действий. Нарушение технологии на этом этапе является причиной большинства гарантийных случаев.
Важно: Транспортировочные упоры можно демонтировать только после полного завершения всех сварочных работ, остывания трубопровода до ambient-температуры и окончательной затяжки всех болтовых соединений. До этого момента компенсатор должен оставаться в зафиксированном состоянии.
Многие заказчики ошибочно полагают, что достаточно просто врезать компенсатор в трубу. Однако без правильной системы направляющих опор (guides) длинный трубопровод под давлением может потерять устойчивость (проявить эффект «изгиба балки»), что приведет к боковому изгибу сильфона. Сильфонные компенсаторы обладают высокой осевой жесткостью, но низкой устойчивостью к боковым нагрузкам.
Согласно стандартам проектирования (включая нормы, применяемые в проектах для РЖД и морской инженерии), первая направляющая опора должна располагаться на расстоянии не более 4 Ду (диаметров трубы) от компенсатора. Вторая направляющая опора устанавливается на расстоянии не более 14 Ду от первой. Последующие направляющие размещаются с шагом, рассчитанным исходя из критической нагрузки потери устойчивости трубопровода.
| Тип опоры | Расстояние от компенсатора | Функция | Требования к конструкции |
|---|---|---|---|
| Главная неподвижная опора (Fixed Point) | С обеих сторон секции компенсации | Восприятие полного усилия давления (pressure thrust) и усилий компенсации | Жесткое крепление к фундаменту/конструкции. Должна выдерживать нагрузку F = P × A + F_spring. |
| Первая направляющая (Guide) | Макс. 4 × Ду | Предотвращение бокового смещения трубы сразу после компенсатора | Зазор между хомутом и трубой минимальный (1-2 мм). Отсутствие трения в осевом направлении. |
| Вторая направляющая | Макс. 14 × Ду от первой | Стабилизация вектора движения трубы | Аналогично первой. Обеспечивает прямолинейность движения. |
| Скользящие опоры | Между направляющими | Поддержка веса трубы, снижение трения | Использование материалов с низким коэффициентом трения (тефлон, нержавеющая сталь). |
Отсутствие направляющих опор — классическая причина выхода из строя компенсаторов большого диаметра (Ду 300 и выше). При подаче давления трубопровод пытается выпрямиться или изогнуться, и сильфон работает на излом, а не на сжатие/растяжение. Для продукции АО «Шанхайская Кайкэ Трубная Технология», поставляемой в том числе для крупных энергетических компаний Китая и экспортируемой в Европу, наличие правильно спроектированной системы опор является обязательным условием сохранения гарантии.
После того как трубопровод полностью собран, сварные швы проверены, а опоры установлены, наступает момент снятия транспортировочных ограничителей. Эта процедура должна выполняться поэтапно и под контролем ответственного инженера.
При проведении гидроиспытаний трубопровода давление следует повышать плавно. Во время испытаний компенсатор может дополнительно фиксироваться временными распорками, если его компенсирующая способность недостаточна для восприятия пробного давления (которое обычно в 1.5 раза выше рабочего). После слива воды и просушки системы можно приступать к тепловому запуску.
При первом нагреве наблюдайте за поведением компенсатора. Движение должно быть плавным, без рывков и скрежета. Проверьте отсутствие утечек через фланцевые соединения (подтяжка болтов допускается только на остывшем трубопроводе!). Зафиксируйте начальное положение сильфона для сравнения с будущими инспекциями.
Даже идеальный монтаж не спасет компенсатор низкого качества. Рынок наводнен продукцией, изготовленной из некондиционной нержавеющей стали или с нарушением геометрии гофра. Выбирая поставщика, обращайте внимание на наличие собственной производственной базы и лабораторий.
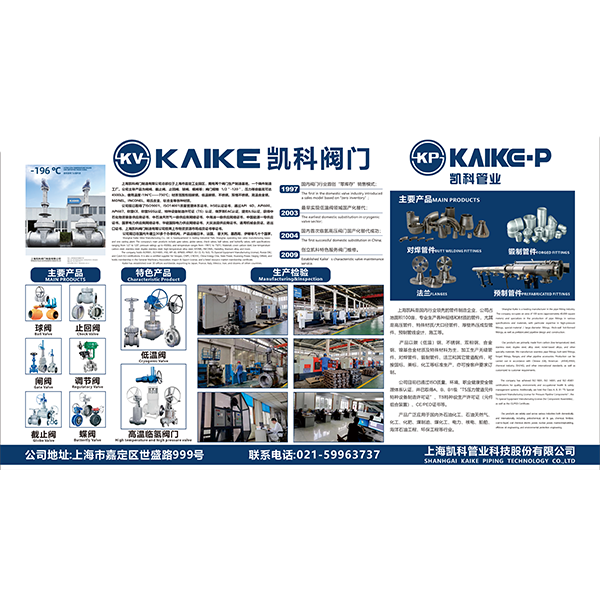
Как пример эталонного подхода, можно рассмотреть деятельность АО «Шанхайская Кайкэ Трубная Технология». Компания не просто собирает узлы, а контролирует весь цикл: от литья специальных сплавов (Monel, Hastelloy, дуплексные стали) на собственных заводах в районах Цзиньшань и Цзядин до финальной сборки. Наличие сертификации API 6D, API 607, CE/PED и EAC подтверждает, что каждый сильфон прошел испытания на герметичность, циклическую прочность и устойчивость к экстремальным температурам.
Годовой объем производства фитингов и арматуры превышает 20 000 тонн, что позволяет компании обеспечивать крупные проекты «под ключ», включая услуги нулевого управления запасами. Использование передовых станков, включая 4000-тонный гидравлический пресс, гарантирует точность геометрии фитингов, сопрягаемых с компенсаторами, что критически важно для герметичности всей системы.
Перед подписанием акта выполненных работ проверьте следующие пункты:
Соблюдение данной инструкции позволит вашему предприятию избежать аварийных остановок и продлить срок службы трубопроводной арматуры на десятилетия. Помните: надежность системы равна надежности её weakest link (самого слабого звена). Не экономьте на качестве компонентов и профессионализме монтажной бригады.
Для подбора оптимальной модели сильфонного компенсатора под ваши технические условия (давление, температура, агрессивность среды) и получения детальных чертежей для монтажа, рекомендуем обратиться к техническим специалистам.
Запросите коммерческое предложение и технический паспорт
Наши инженеры помогут рассчитать необходимые параметры компенсации и предложат решения, сертифицированные по стандартам ТР ТС и ISO.